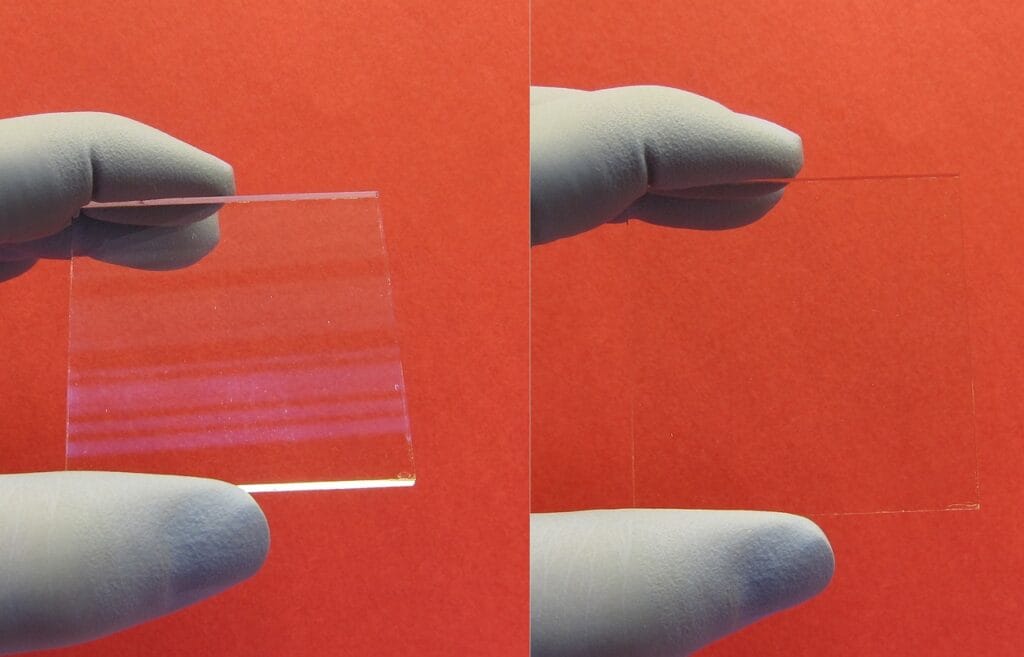
Ogni volta che la luce attraversa un obiettivo fotografico, una piccola parte si perde sulle superfici di vetro invece di arrivare al sensore o alla pellicola. Il rivestimento antiriflesso nasce per recuperare quella luce e per impedire che i riflessi si trasformino in flare e ghosting. La sua storia attraversa un secolo e mezzo di ottica: un’osservazione fatta da lord Rayleigh sui vetri anneriti dal tempo, un brevetto tedesco del 1935, i segreti militari della guerra, il multistrato degli anni Settanta e, oggi, le nanostrutture che imitano l’occhio di una falena. Questo articolo ricostruisce le tappe con date e nomi controllati sulle fonti, e spiega come si chiamano i trattamenti dei singoli marchi. Per le altre innovazioni che hanno cambiato obiettivi e fotocamere si può partire dalla tecnologia fotografica.
In Sintesi
- Una superficie aria-vetro con indice 1,5 riflette circa il 4% della luce a incidenza normale: un elemento con due facce ne perde quasi l’8%.
- L’effetto fu osservato da Fraunhofer (1817), Rayleigh (1886) e Taylor (1896, brevetto chimico del 1904); la svolta industriale è il brevetto di Alexander Smakula per Zeiss, concesso il 1° novembre 1935.
- Il trattamento restò a lungo riservato a usi militari: i primi obiettivi fotografici trattati furono presentati a Lipsia nel 1940 e dal 1950 tutti gli obiettivi Zeiss portavano la «T» rossa.
- Il multistrato si afferma negli anni Settanta: Pentax SMC nel 1971, Zeiss T* e i multistrati di Nikon e Canon. Nel 1972 ogni obiettivo fotografico Zeiss ha un multistrato.
- Dal 2008 le nanostrutture entrano nei listini: Canon SWC (2008) e ASC (2014), Pentax Aero Bright (2009) e HD, Nikon Nano Crystal Coat e ARNEO (2019).
- Nessun trattamento elimina il flare: lo riduce. Contano indice, spessore, porosità, durata e la cura nella pulizia.
Perché il vetro riflette: la fisica del 4%
Il problema è di ottica elementare. Ogni interfaccia aria-vetro riflette una frazione della luce incidente, riducendo la trasmissione e generando riflessioni parassite che abbassano contrasto e micro-contrasto. A incidenza normale la frazione riflessa dipende solo dai due indici di rifrazione, secondo la formula di Fresnel:
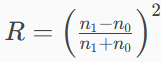
Per un vetro con indice di rifrazione n≈1,5 a contatto con l’aria (n≈1,0) il calcolo dà (0,5/2,5)², cioè il 4% per superficie, quasi l’8% per un singolo elemento a due facce. Un vetro ad alto indice peggiora le cose: con n=1,9 la riflessione sale a circa il 9,6% per superficie. Per questo i progettisti che usano vetri ad alta rifrazione, necessari per correggere le aberrazioni, dipendono dai trattamenti più di chiunque altro.
Su un obiettivo con molti elementi il conto diventa pesante. Un esempio di calcolo, senza assorbimento né riflessioni multiple: venti superfici non trattate lasciano passare circa il 44% della luce (0,96 elevato alla venti), mentre con una riflessione dello 0,5% per superficie la trasmissione sale a circa il 90%. Ma la luce persa conta meno di quella riflessa che torna indietro: rimbalzando tra due superfici, forma immagini deboli e sfocate sul piano focale, il flare velante e il ghosting a macchie, fenomeni noti già ai tempi delle emulsioni su lastra. Le note applicative di Edmund Optics riprendono gli stessi numeri per specificare i trattamenti.
La soluzione classica sfrutta l’interferenza. Se sul vetro si deposita un film trasparente con spessore ottico pari a un quarto di lunghezza d’onda (λ/4), l’onda riflessa sulla faccia esterna del film e quella riflessa sulla faccia a contatto col vetro percorrono cammini che differiscono di mezza lunghezza d’onda, e si annullano a vicenda. L’energia non sparisce: continua nella direzione della trasmissione. Con il fluoruro di magnesio (n≈1,38) e una lunghezza d’onda di progetto di 550 nm, lo spessore fisico è di circa 100 nm. L’indice ideale per un vetro n=1,5 sarebbe la radice quadrata di 1,5, cioè circa 1,22: nessun materiale solido robusto lo raggiunge, ed è il motivo per cui si cercano strati sempre più porosi.
Da Fraunhofer a Taylor: le prime osservazioni
La storia comincia con una scoperta involontaria. Secondo la ricostruzione tecnica di Zeiss, già nel 1817 Joseph von Fraunhofer notò che le superfici di vetro lucidato diventavano più trasparenti con il tempo. Nel 1886 John William Strutt, terzo barone Rayleigh (nato il 12 novembre 1842, morto il 30 giugno 1919), misurando la luce riflessa da superfici nuove e da superfici vecchie, osservò che certi vetri opacizzati dall’esposizione all’aria trasmettevano più luce di quelli appena puliti. Il lavoro è pubblicato sui Proceedings of the Royal Society con il titolo On the intensity of light reflected from certain surfaces at nearly perpendicular incidence (testo originale e scheda d’archivio). La patina, con un indice intermedio tra aria e vetro, sostituiva una sola interfaccia ad alto contrasto con due interfacce più deboli.
Il passo successivo si lega a un nome spesso dimenticato, Harold Dennis Taylor, progettista dello schema Cooke Triplet (brevetto britannico 22607 del 1893). Sempre secondo il documento Zeiss, nel 1896 Taylor osservò lo stesso fenomeno sulle lenti annerite dall’età e ipotizzò che una superficie porosa, con indice efficace più basso, fosse la causa; provò quindi ad accelerare il processo in laboratorio. Nel 1904 ottenne un brevetto inglese (il numero 29561, citato da Wikipedia) per produrre una superficie antiriflesso con un attacco acido. Il metodo non resse alle condizioni di produzione e la ricerca fu interrotta. Era la prima idea di trattamento voluto, ma non ancora industriale.
Smakula e il brevetto del 1935
Per fare dell’intuizione una tecnologia serviva la deposizione controllata di film dielettrici in alto vuoto. Il merito va ad Alexander Smakula (in ucraino Olexander Smakula), nato il 9 settembre 1900 a Dobrovody, allora Austria-Ungheria, e morto il 17 maggio 1983 ad Auburn, nel Massachusetts. Entrò alla Carl Zeiss di Jena nel 1934 e diresse il laboratorio di trattamento delle superfici ottiche; nello sviluppo del processo ricevette suggerimenti da A. König e H. Bauer. Il brevetto tedesco DE 685767, assegnato a Zeiss, fu concesso il 1° novembre 1935: descrive l’aumento della trasmissione degli elementi ottici abbassando l’indice di rifrazione alle superfici. Le pagine storiche di Zeiss collocano al 1935 l’invenzione del trattamento T.
Non fu l’unico tentativo dell’epoca. Negli stessi anni, negli Stati Uniti, Katharine Burr Blodgett della General Electric lavorava su un’altra strada: pellicole di molecole organiche impilate strato su strato (44 strati monomolecolari di stearato di bario, nel metodo descritto da Wikipedia), con brevetti rilasciati il 5 novembre 1940 (US 2.220.861 e 2.220.862). Le pellicole Langmuir-Blodgett, però, non diventarono lo standard dell’industria ottica, che scelse i film inorganici evaporati, più duri e durevoli.
La tecnologia di Smakula restò per anni un segreto militare. Nel 1938 funzionavano 17 impianti di trattamento, ma solo per strumenti ottici destinati alle forze armate, per una direttiva governativa. Nel 1940 Zeiss presentò alla Fiera di Primavera di Lipsia i primi obiettivi fotografici trattati, il Biotar e il Sonnar. Nel 1941 si producevano circa 300 Sonnar 1,5/50 mm per la Contax al mese, e già nei primi anni Quaranta, insieme a W. C. Heraeus, Zeiss aveva messo a punto più di cento impianti di evaporazione. Dopo la guerra, secondo Wikipedia, Smakula si trasferì negli Stati Uniti con l’operazione Paperclip e nel 1951 divenne professore al MIT, dove si occupò soprattutto di materiali cristallini.
Una correzione utile rispetto a certe ricostruzioni popolari: la lettera T non fu il nome del trattamento nell’anno del brevetto. Secondo la storia aziendale Zeiss riportata nel documento tecnico di Blahnik e Voelker, fu nel 1950 che tutti gli obiettivi Zeiss risultarono trattati e furono marcati con una «T» rossa. Prima, il trattamento era un’applicazione selezionata e, per anni, riservata alle forniture militari.
La filiera industriale che permise tutto questo era già matura. La Zeiss era nata a Jena nel 1846 e crebbe con il fisico Ernst Abbe e il chimico Otto Schott; la Schott & Genossen, laboratorio di tecnologia del vetro, venne fondata a Jena nel 1884 e fornì i vetri ottici di nuova formulazione senza i quali obiettivi complessi e trattamenti uniformi non avrebbero avuto base. Proprio alla Schott, nel 1940, Walter Geffcken brevettò lo schema a tre strati λ/4, λ/2, λ/4, antenato dei multistrato a banda larga.
Il monostrato di fluoruro di magnesio
Con un singolo strato ben progettato, la riflessione per superficie scende dal 4% a circa 1-1,5% alla lunghezza d’onda di progetto, in genere vicina ai 550 nm, dove l’occhio è più sensibile. Con n=1,38 e vetro n=1,5, il calcolo dà una riflessione residua dell’1,4% circa: il valore ottimo per quel materiale, non per l’ideale. Il fluoruro di magnesio (MgF₂) divenne il materiale di riferimento per il monostrato perché unisce basso indice, trasparenza e una buona resistenza meccanica e ambientale. Nelle linee di produzione tra anni Quaranta e Cinquanta diede obiettivi più consistenti in resa cromatica e contrasto, soprattutto nei sistemi con pochi elementi.
Il limite era nella natura stessa dell’interferenza. Un film a quarto d’onda annulla la riflessione in una stretta finestra spettrale e per una determinata incidenza. Fuori dalla lunghezza d’onda di progetto la riflessione risale: è il motivo per cui un obiettivo con un solo strato mostra spesso riflessi ai due estremi dello spettro, e perché il lavoro successivo si concentrò sull’allargare la banda. Quanto alla durata, la norma militare statunitense MIL-C-675C fissò i requisiti di resistenza per i film antiriflesso di MgF₂ (adesione, umidità, nebbia salina, abrasione), prove che molti fornitori usano ancora come soglia di robustezza.
Il termine inglese «bloomed» è talvolta usato per le ottiche trattate, ma può indicare anche vetri con una sottile riduzione dei riflessi dovuta a ossidazione naturale o controllata. I processi di deposizione in alto vuoto, più ripetibili e fondati su evaporazione termica e controllo dello spessore ottico dei film, soppiantarono presto queste patine.
L’era del multistrato (1950-1990)
Per rendere efficace il trattamento su intervalli spettrali interi (per esempio da 420 a 680 nm) e su angoli più ampi, l’industria passò ai rivestimenti multistrato, con sequenze alternate di basso e alto indice. Gli strati a basso indice sono di SiO₂ o MgF₂; quelli ad alto indice sono ossidi come TiO₂, Ta₂O₅, HfO₂ e Nb₂O₅. Combinando interferenze costruttive e distruttive a lunghezze d’onda diverse si modella lo spettro riflesso. Il progetto lavora con spessori ottici multipli di λ/4 e λ/2 e ottimizza la curva di riflettanza in funzione di lunghezza d’onda e angolo, sia per i raggi vicini all’asse sia per i marginali.
Secondo il documento Zeiss, i primi multistrato furono applicati ai grandangolari negli anni Cinquanta, con il nome «MC» a Jena e «T*» a Oberkochen; lo stesso documento non indica un anno preciso per la nascita della sigla T*, e segnala che nel 1972 ogni obiettivo fotografico Zeiss aveva ormai un multistrato. Per questo è corretto dire che la T* si afferma negli anni Settanta, senza fissarla a una data esatta.
Nel 1971 arrivò la svolta più visibile per i fotografi. La Asahi Optical, fondata a Tokyo nel novembre 1919 da Kumao Kajiwara (scheda su Wikipedia), presentò le ottiche Super-Multi-Coated (SMC) Takumar. Secondo Ricoh Imaging, che oggi guida il marchio Pentax, nel 1971 Pentax portò il numero di strati da due a sette. La cifra fu però discussa all’epoca: in una ricostruzione pubblicata dalla rivista Spotmatic nel 1999 (AOHC, «Flare control in multi-coated lenses of the Seventies») si ricorda che Asahi aveva acquistato brevetti da Optical Coating Laboratory (OCLI) e che l’autore giudica poco credibile il conteggio di sette strati; Nikon, ad esempio, dichiarava nel 1972 di usare tre o quattro strati su alcune superfici. Test comparativi dell’epoca riportati nello stesso testo mostrano differenze modeste tra le serie Super-Takumar e SMC nel controllo del flare, segno che il multistrato era un perfezionamento e non una rivoluzione miracolosa. Il nome Takumar sparì nel 1975 con il passaggio all’attacco a baionetta K, quando le ottiche divennero «SMC Pentax».
Anche altri costruttori seguirono strade proprie. Fuji sviluppò l’EBC (Electron Beam Coating), dichiarato fino a undici strati. In Giappone la Nippon Kōgaku, oggi Nikon e fondata il 25 luglio 1917, adottò la sigla NIC (Nikon Integrated Coating, introdotta in modo sistematico sulle ottiche per il formato 35 mm all’inizio degli anni Settanta) per i suoi multistrato, evoluta poi in SIC (Super Integrated Coating), applicata oggi, secondo il glossario Nikon, a tutti gli obiettivi attuali del catalogo NIKKOR. La Canon, nata come Precision Optical nel 1937, usa il nome Super Spectra Coating (SSC) per i multistrato destinati a uniformare la risposta cromatica tra i diversi modelli. Nel quadro europeo, Ernst Leitz trasformò nel 1869 l’Optisches Institut di Wetzlar nell’azienda poi nota come Leitz e Leica (Wikipedia, Science Museum Group). Secondo il testo AOHC, negli anni Settanta Leica sosteneva che il multistrato giovasse poco e che meno elementi fossero la strada migliore per controllare il flare.
Il multistrato rese realizzabili grandangolari più spinti e zoom a molti elementi con livelli di contrasto prima impensabili. Basta pensare che uno zoom moderno può contare più di venti superfici aria-vetro: senza trattamento, la trasmissione crollerebbe e il velo di luce parassita renderebbe inutilizzabile il controluce. Tra il 1950 e il 1990 l’antiriflesso passò quindi da soluzione puntuale per ridurre il 4% a vera architettura multistrato progettata su banda larga, sostenuta da processi controllati e da norme condivise.
Processi di deposizione e norme
Dal punto di vista tecnologico, gli anni Sessanta e Settanta videro il passaggio dall’evaporazione resistiva e a fascio di elettroni a processi assistiti da ioni. L’Ion-Assisted Deposition (IAD, o IBAD) combina il flusso di vapore con un bombardamento ionico che densifica i film, ne migliora l’adesione, riduce la porosità e stabilizza i parametri ottici nel tempo. Parallelamente l’Ion Beam Sputtering (IBS) scalza il materiale da un bersaglio con ioni energici e produce rivestimenti molto densi e uniformi, con assorbimento bassissimo e deriva minima al variare di umidità e temperatura. Chi vuole approfondire trova buone sintesi nella rassegna della Society of Vacuum Coaters, nella pagina di United Lens sulla deposizione assistita e in quella di Notch Optics sull’IBS. Sono tecniche più lente e costose dell’evaporazione classica, ma hanno fissato gli standard per le ottiche di precisione.
Sul fronte delle specifiche, il linguaggio della qualità ottica si consolidò attraverso alcune norme. La MIL-PRF-13830B definisce i criteri di accettazione per scratch and dig (graffi e cavità) su lenti e prismi, con ispezione visiva e numeri di grado. La serie ISO 9211 sistematizza terminologia, proprietà ottiche, durabilità ambientale e metodi di prova: la parte 1 sul vocabolario e la parte 3 sulla durabilità sono state riviste nel 2024, in sinergia con i metodi di ISO 9022. Per i multistrato moderni si fa spesso riferimento a criteri derivati dalla MIL-C-48497. La coesistenza di queste norme permette di descrivere in modo univoco sia la funzione ottica sia la resistenza ambientale del trattamento.
Dalla microstruttura alla nanostruttura (1990-oggi)
Il passaggio dalla pellicola al digitale ha reso più evidente l’interazione tra rivestimenti e sensori. Il piano sensibile e il pacchetto di filtri davanti al sensore (infrarosso, passa-basso) riflettono a loro volta la luce e possono creare nuovi percorsi di ghosting, specie con sorgenti intense nel campo. Per governare il fenomeno non bastava più un multistrato a bassa riflettanza media: serviva ridurre i riflessi sia a incidenze oblique sia a incidenze quasi normali, ricorrendo a micro e nanostrutture.
Qui conviene chiarire cosa significa «nano-coating», espressione che compare spesso nel marketing. In senso stretto, nanometrici sono già gli strati dei multistrato (decine o centinaia di nanometri di spessore). Il termine indica però soprattutto due famiglie di soluzioni. La prima sono le strutture sub-lunghezza d’onda, o «moth-eye», nome che richiama l’occhio della falena: rilievi molto più piccoli della luce visibile realizzano un gradiente di indice graduale tra quello dell’aria e quello del vetro, così che la luce non incontra un salto brusco. Una sintesi su Wikipedia ricorda che l’occhio della falena presenta protuberanze esagonali alte circa 200 nm e distanti circa 300 nm, e che già nel 2003 si parlava di pellicole antiriflesso ispirate a quel modello. La seconda famiglia sono gli strati porosi a bassissimo indice, ottenuti con nanoparticelle o con silice mista ad aria: una rassegna riferisce di pellicole di nanoparticelle di silice mesoporosa con indici fino a 1,12, ben sotto il 1,38 del MgF₂.
La prima applicazione fotografica della prima famiglia è la Subwavelength Structure Coating (SWC) di Canon, introdotta nel dicembre 2008 sull’EF 24 mm f/1.4L II USM. Secondo la descrizione Canon (pagina tecnica di Canon), usa ossido di alluminio e allinea nanostrutture a cuneo più piccole della lunghezza d’onda visibile; la riflessione si ferma attorno allo 0,05%. Serve soprattutto a mitigare i riflessi a grande angolo di incidenza tipici degli ultragrandangolari luminosi e dei grandi teleobiettivi. Come spiega EOS Magazine, i cunei puntano lontano dal vetro, in modo da incanalare la luce verso l’interno della lente.
Per la componente a incidenza quasi normale, Canon ha introdotto nel 2014 l’Air Sphere Coating (ASC), esordio sul teleobiettivo EF 100-400 mm f/4,5-5,6L IS II USM. È un film contenente biossido di silicio e aria, applicato sopra il rivestimento depositato per evaporazione, che crea uno strato a indice bassissimo. ASC e SWC lavorano in coppia: l’EF 11-24 mm f/4L USM del 2015 le usa entrambe, e Canon le presenta come tecnologie complementari ai multistrato Super Spectra (scheda tecnica, pagina ASC per ottiche RF).
Anche Nikon ha percorso la strada dei nanomateriali. Il Nano Crystal Coat, secondo il glossario NIKKOR, è un antiriflesso a indice estremamente basso composto da particelle cristalline di dimensioni nanometriche, che annulla le riflessioni interne su tutto lo spettro visibile (380-780 nm) e riduce soprattutto il ghosting dei raggi rossi e di quelli obliqui; una descrizione riportata su Wikipedia ne indica l’origine nella divisione semiconduttori di Nikon. Compare su obiettivi di fascia alta a baionetta F e su tutti gli S-Line a baionetta Z. L’AF-S 14-24 mm f/2.8G, del 2007, ne è l’esempio più citato (scheda Nikon USA, recensione di Photography Life); se sia stato il primo a usarlo in assoluto, nelle fonti consultate non è dichiarato. Con l’attacco Z è arrivato l’ARNEO Coat, ottimizzato per la luce che colpisce l’obiettivo di fronte: il comunicato Nikon del 13 febbraio 2019 definisce il NIKKOR Z 24-70 mm f/2.8 S «il primo obiettivo NIKKOR a usare il nuovo ARNEO coat», impiegato insieme al Nano Crystal Coat per ridurre flare e ghosting (annuncio su Photography Life, The Phoblographer). Sullo strato più esterno, molte ottiche portano un fluorine coat che respinge polvere, acqua e grasso.
In Pentax la linea parte dal vecchio SMC e arriva a due soluzioni più recenti. L’Aero Bright Coating, debuttata nel 2009 sull’smc PENTAX-DA★ 55 mm F1.4 SDM, aggiunge a un multistrato tradizionale uno strato poroso di aerogel di silice: prestazioni ottime ma struttura delicata, applicabile a poche superfici e quindi riservata a modelli costosi. L’HD Coating è nata per avvicinarsi a quei risultati con maggiore robustezza e costi contenuti: otto strati depositati con evaporazione assistita da ioni più un nono strato esterno per evaporazione sotto vuoto, con una riflettanza dichiarata inferiore alla metà di quella del multistrato convenzionale (pagina tecnica Ricoh Imaging). Asahi vive oggi nel marchio Pentax sotto Ricoh.
Anche la modellazione è cambiata. Gli strumenti di calcolo degli ultimi decenni mappano i contributi non focalizzati e le immagini fantasma di ordine superiore, permettendo ai progettisti di spegnere i ghost critici con combinazioni di geometrie e di pacchetti di coating. Il documento Zeiss mostra come la curva di risposta a un punto luminoso si ripulisca quando la riflessione è soppressa su banda larga, e come i ghost a doppio e quadruplo percorso possano essere previsti, ridotti o spinti lontano dalla zona di interesse. L’accoppiamento angolare tra trattamento e schema ottico definisce oggi la resa in condizioni reali, dal controluce duro dell’architettura alla notte urbana piena di sorgenti puntiformi.
I nomi dei trattamenti, marchio per marchio
Orientarsi tra le sigle è meno difficile di quanto sembri, se si ricordano due regole: ogni casa ha dato nomi diversi a famiglie di soluzioni simili, e i nomi non descrivono un’unica tecnica ma una gamma che cambia da obiettivo a obiettivo.
Per Zeiss la sequenza è T (monostrato, marcatura rossa dal 1950) e T* (multistrato, affermato negli anni Settanta); secondo la documentazione tecnica del marchio, il passaggio dal singolo strato al doppio e triplo strato precedette il complesso multistrato delle ottiche di alta gamma. Per Pentax e Asahi: SMC (1971), Aero Bright (2009) e HD Coating. Per Nikon: NIC e SIC per i multistrato, Nano Crystal Coat per l’indice ultra-basso, ARNEO (2019) per l’incidenza frontale, fluorine coat per la protezione. Per Canon: SSC per i multistrato, SWC (2008) per le nanostrutture a cuneo, ASC (2014) per lo strato d’aria. Per Fuji: EBC. Sono sigle che indicano una famiglia di strati e di processi, non una prestazione misurata sullo stesso metro: la riflettanza residua dichiarata, quando c’è, si riferisce a una lunghezza d’onda e a un angolo che il produttore sceglie.
La stessa avvertenza vale per le norme. Le sigle MIL e ISO descrivono come provare un trattamento, non quale sia migliore: una resistenza all’abrasione ottima non dice nulla sul controllo del flare, e viceversa.
Cosa cambia nell’uso quotidiano
Il primo effetto è il colore. Il riflesso residuo di un obiettivo trattato non è bianco: un monostrato centrato sul verde lascia passare quote maggiori di blu e di rosso e dà un riflesso violaceo; i multistrato mostrano riflessi verdi, ambra, blu o magenta a seconda della progettazione. Dipende dall’interferenza e fa parte del progetto. Anche la resa cromatica è sorvegliata: i produttori cercano di mantenere la stessa trasmissione spettrale lungo un’intera gamma di obiettivi, perché un coating molto selettivo sposterebbe i colori e complicherebbe la vita a chi monta ottiche diverse sullo stesso corpo.
Il secondo effetto riguarda il controluce. Con sorgenti forti nel campo, il flare dipende dalla somma dei riflessi tra tutte le superfici, comprese quelle di un filtro avvitato davanti. Un filtro aggiunge due superfici in più davanti all’obiettivo; se non ha un trattamento all’altezza, può generare riflessi che il costruttore dell’ottica aveva già eliminato. Per questo contano anche il paraluce e la pulizia della lente frontale: tracce di grasso e polvere diffondono la luce e simulano un difetto del coating.
Il terzo riguarda la durata. I film densi ottenuti con i processi assistiti da ioni garantiscono una buona costanza di resa tra esemplari e una resistenza elevata a umidità e sudore, mentre gli strati oleo e idrorepellenti proteggono il multistrato sottostante dalle pulizie ripetute. Il quadro cambia per i rivestimenti più delicati. Gli strati più esterni, soprattutto quelli porosi, sono meno resistenti all’abrasione dei vecchi monostrato duri: Ricoh definisce delicato lo strato di aerogel dell’Aero Bright. Un vetro mal pulito con un panno sporco può graffiare un multistrato in modo permanente: meglio un soffietto per togliere la polvere e un panno in microfibra pulito, con il liquido su di esso e non sulla lente. Chi compra obiettivi usati dovrebbe guardare la lente frontale con una luce radente, per cercare aloni, graffi sottili e macchie che possono indicare coating consumato.
Il comportamento del coating a grande angolo è decisivo negli ultragrandangolari, ed è su ultragrandangolari e grandi teleobiettivi che Canon ha portato per prima le nanostrutture.
Errori e luoghi comuni
Il primo errore è credere che il rivestimento sia nato nel dopoguerra: il brevetto di Smakula è del 1935 e le ottiche trattate erano già alla fiera di Lipsia nel 1940; è la diffusione civile a essere postbellica. Il secondo è attribuire a Smakula l’idea in sé: Fraunhofer, Rayleigh e Taylor osservarono e descrissero il fenomeno prima di lui, e a Smakula va il passaggio a un processo industriale ripetibile. Il terzo è confondere «multi-coated» con «tutte le superfici trattate allo stesso modo»: ogni produttore adatta il numero e il tipo di strati alla posizione e all’indice del vetro, quindi superfici diverse dello stesso obiettivo possono avere trattamenti diversi.
Un altro equivoco riguarda il numero degli strati. Più strati non significano automaticamente prestazioni migliori: contano indici, spessori, uniformità e densità, tanto che l’HD Coating di Pentax, con otto strati più uno esterno, dichiara una riflettanza inferiore alla metà di quella del vecchio SMC a sette strati. Allo stesso modo, un «nano-coating» riduce il flare in condizioni specifiche, senza eliminarlo, e la riduzione si misura con le curve di riflettanza, non con l’etichetta. Infine, nessun trattamento sostituisce il paraluce, né una buona composizione: il fotografo che sa dove cade il sole nel fotogramma controlla il flare più di qualsiasi sigla.
Una linea di continuità attraversa tutta la storia: dall’attacco acido di Taylor, pensato per imitare una patina, alle strutture a cuneo di Canon e agli strati porosi di Nikon e Pentax, l’idea è sempre quella di rendere graduale il salto d’indice tra aria e vetro. A cambiare sono stati i materiali e i processi, non il principio.
Domande frequenti
Chi ha inventato il rivestimento antiriflesso?
Non c’è un inventore unico. Fraunhofer (1817) e Rayleigh (1886) osservarono che le superfici invecchiate riflettevano meno; Taylor ottenne nel 1904 un brevetto per un trattamento chimico; Alexander Smakula, della Zeiss, ottenne il 1° novembre 1935 il brevetto tedesco DE 685767 per il procedimento interferenziale in alto vuoto, che è alla base dei trattamenti moderni.
Che differenza c’è tra monostrato e multistrato?
Il monostrato, di solito in fluoruro di magnesio, annulla la riflessione in una banda stretta intorno alla lunghezza d’onda di progetto e lascia circa l’1-1,5% di riflessione residua per superficie. Il multistrato alterna strati a basso e alto indice e tiene bassa la riflessione su tutto lo spettro visibile e su angoli più ampi.
Cosa significa T* sugli obiettivi Zeiss?
È il marchio con cui Zeiss indica i propri multistrato. La T semplice, in rosso, designava dal 1950 il trattamento a singolo strato; la T* si afferma con i multistrato negli anni Settanta, e nel 1972 ogni obiettivo fotografico Zeiss ne risultava dotato.
Cosa sono i nano-coating come Nano Crystal e SWC?
Sono rivestimenti con struttura più piccola della lunghezza d’onda della luce. Il Nano Crystal Coat di Nikon si basa su particelle cristalline nanometriche a indice bassissimo; la SWC di Canon usa nanostrutture a cuneo che rendono graduale il passaggio tra aria e vetro. Entrambi riducono flare e ghosting, soprattutto con raggi obliqui.
Un filtro UV peggiora il flare?
Può farlo. Un filtro aggiunge due superfici davanti all’obiettivo: se non è ben trattato, può dare riflessi interni e ghosting con luci forti nell’inquadratura. Un filtro di qualità con trattamento multistrato riduce il problema ma non lo azzera.
Come si pulisce una lente trattata senza rovinarla?
Prima si toglie la polvere con un soffietto, poi si passa un panno in microfibra pulito, inumidito con un liquido specifico per ottiche e non versato sulla lente. I coating più recenti, come lo strato di fluoro di Nikon, resistono meglio alla pulizia ripetuta, ma l’abrasione con panni sporchi resta il rischio principale.
Fonti
- Zeiss, Blahnik e Voelker, About the reduction of reflections for camera lenses: how T*-coating made glass invisible
- Wikipedia, Alexander Smakula, biografia e brevetto DE 685767
- Wikipedia, Anti-reflective coating, storia da Rayleigh alle nanostrutture
- Nikon, Glossario NIKKOR: Nano Crystal Coat, ARNEO, SIC, fluorine coat
- Nikon USA, Comunicato del NIKKOR Z 24-70mm f/2.8 S, 13 febbraio 2019
- Canon Europe, Storia delle ottiche serie L: SWC 2008, ASC 2014
- EOS Magazine, Che cos’è la Subwavelength Structure Coating
- Ricoh Imaging, HD Coating: SMC 1971, Aero Bright 2009
Aggiornato Ottobre 2026